
【深度解析】模具镶嵌件车铣复合五金加工:核心工艺与选型要点
类别:行业新闻 文章出处:深圳市宏祥盛科技有限公司发布时间:2026-11-05 浏览人次:


一、车铣复合五金加工原理与核心价值
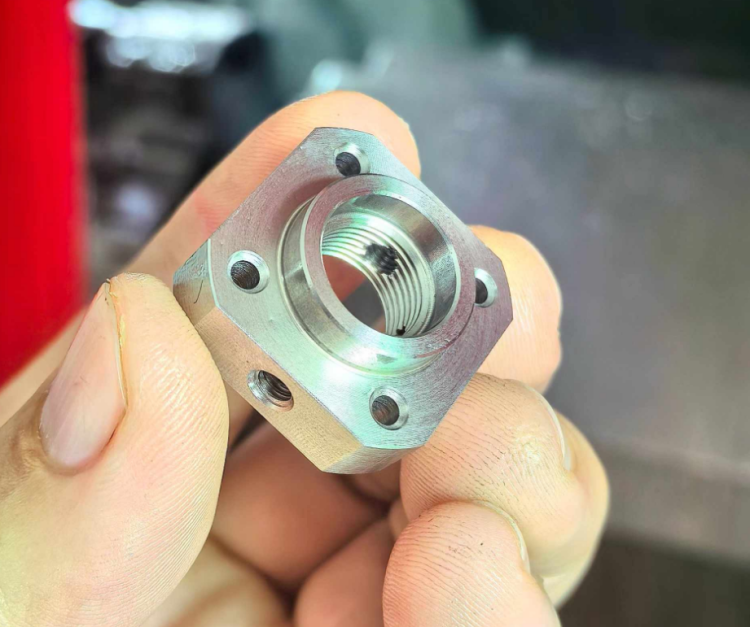
模具镶件是注塑模、冲压模中可拆卸的局部成型零件,常用于型腔、流道及易磨损部位。此类零件可能同时具有外圆、平面、槽、孔和螺纹等结构,对加工精度及装配位置要求较高。
模具镶嵌件车铣复合五金加工,是利用集成车削主轴与铣削动力刀塔的设备,在一次装夹中完成车削、铣削、钻孔、攻丝等工序。相比传统分散加工,可减少重复装夹和基准转换造成的误差,提升复杂特征之间的位置精度与批量一致性。
二、关键工艺与技术难点
要稳定达到±0.01mm级精度,不能只依靠设备,还需做好工艺规划、刀具管理和过程检测。
统一加工基准:根据图纸和装配关系确定基准,尽量在同一装夹中完成关键特征,减少累积误差。
粗精加工分离:合理分配加工余量,先粗加工再精加工,降低切削应力和变形对最终尺寸的影响。
淬火后硬料加工:针对SKD11、S136等材料,结合热处理硬度选择硬质合金或CBN刀具,并优化切削速度、进给量及冷却方式,控制崩刃和尺寸波动。
镜面铣削:透明塑料件、光学件模具的外观面可采用高刚性主轴、精细刀路和锋利刀具;部分工况可将表面粗糙度控制至Ra0.2μm以下,具体以材料、设备和检测结果为准。
过程检测:执行首件确认、关键尺寸巡检和成品检验,及时监控刀具磨损及尺寸变化。
三、适用场景与车铣复合五金加工方式对比
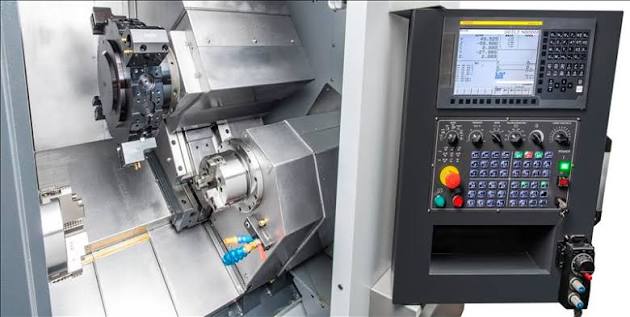
模具镶嵌件车铣复合五金加工主要适用于三类需求:
异形镶件:包含不规则轮廓、斜面、槽孔等复杂特征,需要控制各加工面的位置关系,减少后续配模修磨。
淬火后硬料镶件:适用于SKD11、S136等高硬度材料,重点关注刀具选型、切削参数及热处理后的尺寸稳定性。
镜面外观面镶件:用于透明塑料件、光学透镜类模具,重点控制表面粗糙度,减少后续抛光工作量。
结构简单、以单一回转面为主的零件,普通CNC数控车床可能更经济;复杂结构、多工序且位置精度要求高的零件,则可评估车铣复合方案。采购时应核实设备配置、±0.01mm批量加工能力、检测流程及同类项目经验,不能只看单件样品。
四、项目实践与企业车铣复合五金加工能力
在某工业自动化多台阶精密轴项目中,客户原加工方案工序分散,批量不良率约5%,并存在装配配合问题。宏祥盛通过统一加工基准、优化切削参数、整合车铣工序,并增加首件和过程检测,将项目不良率降至0.3%以内,综合生产成本降低约41%。实际效果以项目订单及检验记录为准。
深圳市宏祥盛科技有限公司拥有20年CNC数控车床加工经验,厂房面积3100平方米,配备车铣复合设备11台、CNC数控车床50台、走心机31台、自动车床38台,月产能约500万件。公司可提供图纸评审、工艺规划、样品打样、批量加工及检测配套服务,加工精度可达±0.01mm,常规打样周期为3—7天,并通过ISO9001质量管理体系认证。
五、总结与选型建议
这类车铣复合五金加工的价值,在于通过一次装夹整合多道工序,减少定位误差,提升复杂镶件的尺寸精度和批量稳定性。采购方应结合零件结构、材料硬度、表面要求、批量及预算,评估车铣复合与传统分序加工的综合成本,再通过首件和小批量验证确认工艺能力。


同类文章排行
- 【深度解析】模具镶嵌件车铣复合五金加工:核心工艺与选型要点
- 什么是数控车床加工不锈钢车削件?核心工艺与价值解析
- 2026年军工走心机加工不锈钢轴厂家推荐:高精度领域选型参考
- 2026数控走心机加工不锈钢轴数控车床加工不锈钢车削件厂家选型参考
- 深度解析环保不锈钢轴走心机加工:绿色制造与应用实践
- 2026年华南地区数控车床加工不锈钢车削件趋势
- 什么是多对一服务走心机加工不锈钢轴?一篇读懂其定义、价值与实现路径
- 2026年五金零件CNC数控车床精密加工推荐:铜车削件不锈钢车件选择指南
- 破解CNC精密零件加工来图定制痛点:3+7全流程精密量产方法论如何实现稳定交付?
- 深度解析:精密机械零件CNC数控车床加工 工艺与实践
最新资讯文章
您的浏览历史


