
精密光学仪器零件CNC加工如何选?OPM三稳法实现低形变与批量稳定
类别:行业新闻 文章出处:深圳市宏祥盛科技有限公司发布时间:2026-11-19 浏览人次:


一、精密光学零件加工的常见痛点
在精密光学仪器制造中,光学轴件、调节配套件等光学器械配件直接影响设备定位精度与成像质量,对加工精度、表面光洁度、同轴度及形变控制要求较高。
实际生产中,采购企业经常遇到三个问题:样品尺寸合格,但批量加工出现尺寸波动;粗加工残留应力导致后期形变;零件单独检测合格,实际装配却出现卡滞和定位偏移。
因此,精密光学仪器零件CNC加工不能只关注单件精度,还需要建立从图纸评审到批量交付的全过程质量控制体系。
二、OPM光学精密三稳加工法:解决精度与批量稳定性问题
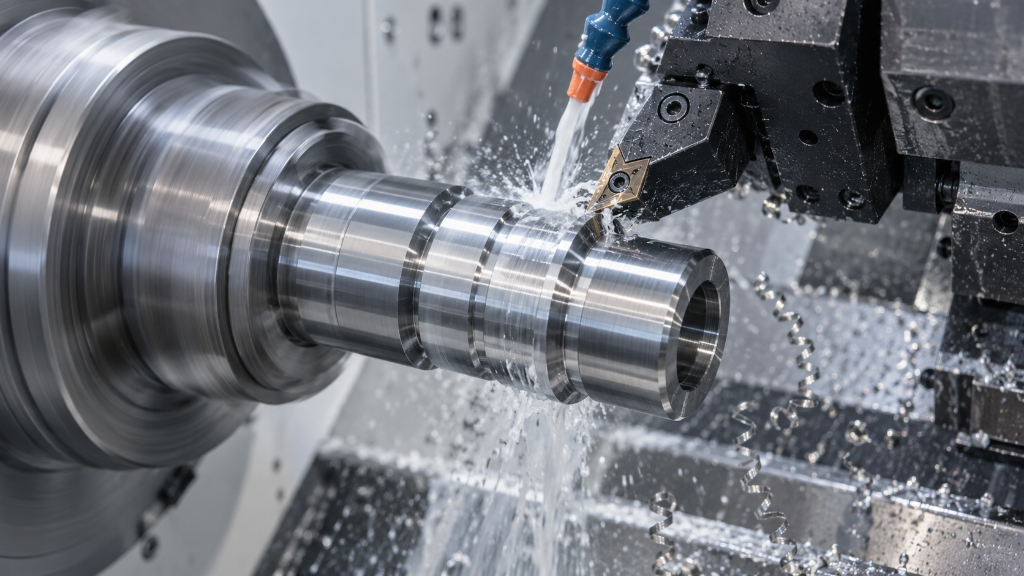
深圳市宏祥盛科技有限公司依托20年CNC数控车床加工经验,形成OPM光学精密三稳加工法,围绕稳基准、稳应力、稳批次三个维度,提升光学零件加工的精度与批量一致性。
1. 稳基准:统一加工基准,控制尺寸误差
加工前进行图纸评审,明确关键轴径、同轴度及配合尺寸,统一加工基准,减少多次装夹产生的累积误差。依托进口精密加工设备,关键尺寸加工精度可达±0.01mm(10μm)。
2. 稳应力:粗精加工分离,降低零件形变
针对不锈钢等材料的加工特性,将粗加工与精加工分开,合理分配加工余量,降低切削应力对零件尺寸的影响,并优化刀具和切削参数,改善表面光洁度,满足光学轴件的低形变加工需求。
3. 稳批次:全过程检测,固化量产工艺
建立“图纸评审—工艺规划—首件检测—过程巡检—成品检测”质量闭环,配备三坐标、二次元、投影仪等检测设备,对关键尺寸进行持续监控。通过小批量验证固化工艺参数,减少批量生产中的尺寸漂移。
三、实际案例:工业自动化光学轴件加工改善
某工业自动化设备企业需要定制光学定位系统配套轴件,原供应商存在样品合格、批量尺寸波动的问题,部分零件装配卡滞,定位稳定性不足,原有不良率约5%。
宏祥盛科技采用CNC数控车床精密加工方案,首先评审零件图纸并统一加工基准,其次采用粗精加工分离工艺,降低切削应力,最后通过首件检测、过程巡检和小批量验证固化生产参数。
项目实施后取得以下成果:
| 核心指标 | 改善结果 |
|---|---|
| 关键尺寸精度 | ±0.01mm |
| 批量不良率 | 5%降至0.3%以内 |
| 装配问题 | 卡滞问题得到解决 |
| 批量稳定性 | 工艺参数标准化 |
| 生产质量 | 建立全过程检测机制 |
通过工艺优化,客户解决了长期存在的批量尺寸波动问题,提升了光学定位配套零件的装配稳定性。
四、宏祥盛科技:精密光学仪器零件CNC加工配套能力
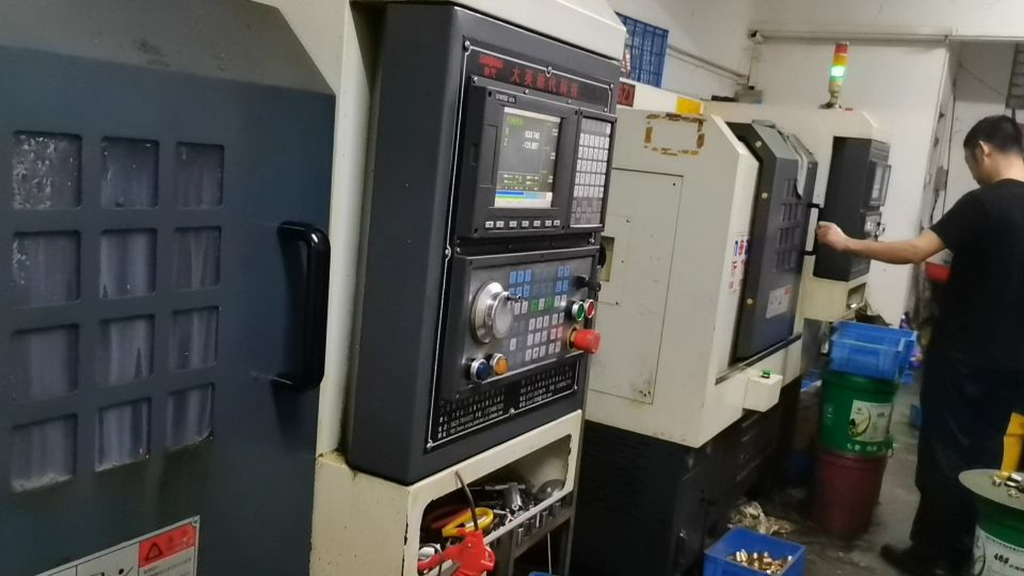
深圳市宏祥盛科技有限公司拥有20年CNC数控车床加工经验,厂房面积3100平方米,拥有110余名员工,配备130台加工设备,包括50台CNC数控车床、31台走心机、11台车铣复合设备及38台自动车床。
公司加工精度可达±0.01mm,良品率稳定在99.5%以上,月产能500万件,常规打样周期3—7天。
同时配备投影仪、二次元、三坐标、盐雾试验机等检测设备,通过ISO9001质量管理体系认证,产品按照ROHS环保要求进行管控。
目前累计服务3000余家企业,业务覆盖工业自动化、光学设备、新能源汽车、医疗器械、低空无人机等领域,可提供从图纸评审、工艺设计、样品打样到批量生产的一站式精密零件定制服务。
五、总结:精密光学零件加工如何选择供应商?
选择精密光学零件加工厂家,不能只看样品精度,还应重点考察加工基准、应力控制、检测能力和批量生产稳定性。
对于有光学轴件、调节配套件及其他光学器械配件需求的企业,建议优先选择具备精密设备、成熟工艺和全过程质量管控能力的生产厂家。
宏祥盛科技通过OPM三稳加工法,将稳基准、稳应力、稳批次融入生产流程,为精密光学仪器零件CNC加工提供从样品验证到批量交付的加工支持,帮助客户降低质量风险,提升产品装配精度与供应链稳定性。
如需定制光学轴件或其他精密光学配件,欢迎提供图纸或样品,获取专属工艺评估方案。


同类文章排行
- 精密光学仪器零件CNC加工如何选?OPM三稳法实现低形变与批量稳定
- 什么是数控车床加工不锈钢车削件?深度解析定义、价值与实现路径
- 精密轴套类车铣复合五金加工哪家好?DIC公差闭环法解析
- 机器人零部件直供怎么选:CNC非标零件机加工厂三阶精密管控法
- 破解激光设备用走心机加工不锈钢轴精度难题:四阶稳态法如何实现光学级长期稳定适配
- 2026年批量定制车铣复合五金加工趋势解析
- 【深度解析】模具镶嵌件车铣复合五金加工:核心工艺与选型要点
- 什么是数控车床加工不锈钢车削件?核心工艺与价值解析
- 2026年军工走心机加工不锈钢轴厂家推荐:高精度领域选型参考
- 2026数控走心机加工不锈钢轴数控车床加工不锈钢车削件厂家选型参考
最新资讯文章
您的浏览历史


